
内容摘要
双缝热熔、单缝热熔、挤压焊三种工艺的适用部位、温度、速度与检测要求对照。
技术依据:现行国家标准与工程实践|编写:建通工程科技技术部|发布:2026-09-15
常见问题![土工膜焊接工艺标准:双缝热熔与挤压焊参数表 配图 建通工程科技]()
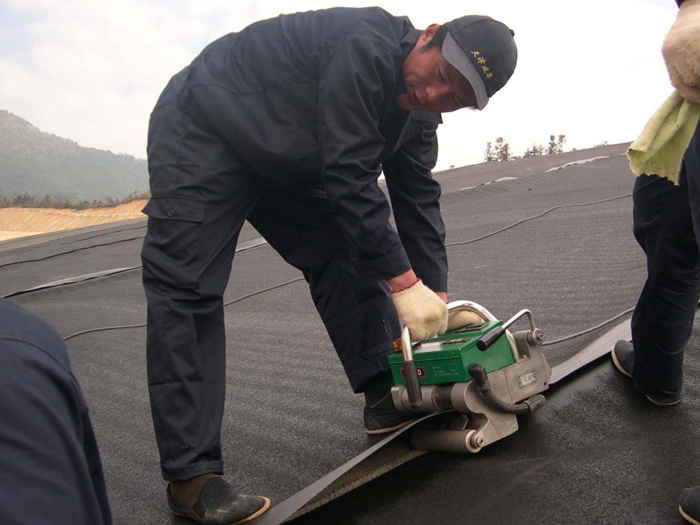
土工膜焊接工艺标准:双缝热熔与挤压焊参数表
▲ 土工膜焊接工艺标准:双缝热熔与挤压焊参数表 配图 建通工程科技
土工膜焊接工艺标准:双缝热熔与挤压焊参数表
大面直缝优先双缝热熔焊:温度 320—380℃、速度 1.0—1.5m/min,焊缝留 10mm 气压检测腔。,T 字接头、修补与管穿部位用挤压焊:焊条与母材同材质,焊前打磨清洁。,搭接宽度:热熔双缝 ≥100mm,挤压焊 ≥75mm。,每条焊缝做目测 + 气压(或真空)检测,气压 0.2MPa 保持 5 分钟不降为合格。,每 1000m 焊缝取一组破坏性试样做剪切与剥离试验。